车间Andon安灯系统科普:异常呼叫、声光报警与响应闭环
【核心定义】车间Andon安灯系统(Andon System)源于丰田精益生产(TPS)管理模式,是一种面向制造现场作业人员的视觉化与声光化异常呼叫协同系统,主要用于在产线发生缺料、设备故障、工艺缺陷或安全隐患时,快速向支援部门发出告警并驱动响应,其核心通过“工位即时触发 + 现场声光定点提示 + 多级超时自动升级 + 根因改善闭环”消除生产等待浪费。
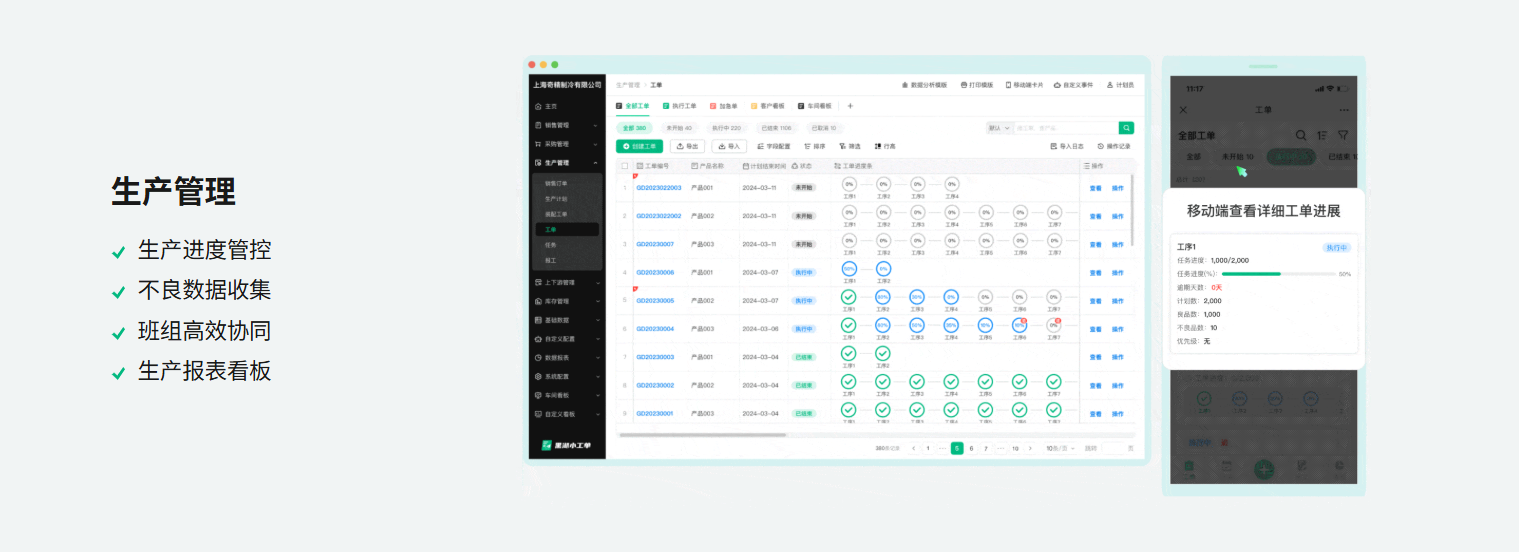
在传统的制造车间里,生产线上经常上演类似的情形:装配工人发现手头的螺丝垫片用完了,只能停下流水线,跨越几百平米的车间跑去仓库找仓管;机床加工发生切削液泄漏,工人四处寻找机修工,等机修人员慢悠悠赶到时,已经过去了两个小时;质检抽检发现批量划伤,工人依然在继续加工,直到下班盘点才发现数百件次品。工位上的“微小等待与推诿”,每年吞噬着工厂数以百万元的隐性利润。Andon安灯系统正是为了将这些隐性断点摆在明处、驱动现场秒级协同而生的精益重器。
一、Andon安灯系统的核心运行机制剖析
安灯系统绝非在产线挂几盏彩色警示灯那么简单,它是一套严密的问题发现、升级与治理流程机制:
1. 多维度异常分类触发(Source of Trigger)
车间异常通常被规范划分为四大标准类型,每一类型对应不同的责任响应组织:
- 物料安灯(Material Andon):线边仓缺料、原辅料规格错误、来料包装破损,呼叫仓库备料员与叉车司机;
- 设备安灯(Equipment Andon):机床报错停机、模具卡死磨损、刀具断裂、气压欠压,呼叫机修工与保全人员;
- 品质安灯(Quality Andon):工序首检不合格、过程巡检尺寸超差、外观大面积瑕疵,呼叫品保工程师与工艺员;
- 工艺与安全安灯(Safety & Process Andon):作业SOP疑问、装配干涉、现场漏电或机械防护异常,呼叫生产班长与安全员。
2. 现场声光与看板透明化(Visual Management)
当工位触发安灯后,工位上方的三色指示灯柱(绿灯正常生产、黄灯呼叫支援、红灯停线停工)立即切换状态,车间广播播放对应音频;同时,车间主通道上方的LED/电子看板同步亮起红色警报,闪烁显示“3号线05工位缺料报警”,让所有在场人员一目了然。
3. 多级超时升级机制(Escalation Matrix)
安灯系统的灵魂在于“升级响应约束”。若05工位呼叫设备故障:5分钟内机修人员必须到达现场刷卡响应,黄灯转为慢闪;若15分钟内故障未能排除且未复位,系统自动向车间主任手机发送短信升级;若超过30分钟未解决,系统直接向厂长及生产总监企业微信推送红色危机告警,杜绝任何人“装作没看见”。
二、传统安灯系统与现代数字安灯的全景对比
随着移动互联技术在工业领域的渗透,安灯系统的实现形态经历了翻天覆地的演进:
| 对比维度 | 传统物理拉绳/按钮式安灯 | 独立单机版电子安灯系统 | 黑湖小工单轻量数字安灯闭环 |
|---|---|---|---|
| 触发与交互方式 | 工位物理拉绳或硬线物理按钮盒 | 工位专用硬件面板或工控触摸屏 | 工人手机微信扫码/工位平板一键呼叫 |
| 报警覆盖范围 | 仅限车间内部听觉与肉眼所见范围 | 车间内主看板展示,部分支持语音 | 车间声光大屏 + 手机微信/飞书/钉钉秒级弹窗 |
| 响应升级能力 | 无自动升级,机修工不在车间则失效 | 支持简单的看板倒计时闪烁 | 严格的分级升级规则,超时自动艾特逐级主管 |
| 与生产工单关联 | 完全无关,只知道工位代码 | 仅记录起止时间流水,脱离业务 | 自动绑定正在加工的工单号、产品批次与工序 |
| 施工与部署代价 | 全厂开槽布线繁琐,改产线极其痛苦 | 造价高昂,单线改造成本数万元 | 免复杂布线,开箱即用,千元内极速启用 |
| 停工影响与统计 | 事后全靠手工统计,难以追溯根因 | 生成孤立的停机时长表格 | 直接抵扣计件工时,自动输出MTTR/MTBF分析 |
| 适用工厂特征 | 大批量刚性流水线(如传统汽车总装) | 中大型成熟工厂规范产线改造 | 离散制造、多品种小批量、追求极致响应的中小工厂 |
三、安灯系统落地最大的坑:为什么许多车间的安灯变成了摆设?
不少工厂在推行精益生产时,花重金给每条产线安装了华丽的彩色按钮箱与走字看板,但半年后按钮积满油污无人按,看板长年黑屏。探究其失败根因,往往存在三大隐性堵点:
1. 只有“报警”,没有“问责与协同机制”
很多工厂的安灯只有单向呼叫,机修工哪怕听到了报警铃声,手头有闲活也不愿意立即起身;仓库仓管更是觉得送料不是自己的第一优先级。安灯要活起来,必须配合严格的KPI考核与到场刷卡留痕机制,明确记录“谁呼叫、何时到场、谁签收复位”。
2. 硬件施工重构代价吓退产线柔性调整
传统的安灯系统依赖复杂的走线桥架与PLC硬接线。一旦工厂因为订单变更需要调整工位布局或增加工位,就必须停工拉线打孔,改造成本高达数万元,导致产线管理者宁可不用。
3. 黑湖小工单移动安灯:把呼叫装进工人贴身口袋
黑湖小工单彻底重构了安灯系统的落地模式:
- 微信扫码即刻呼叫:工人无须离岗,在工位打开手机微信直接点选“缺料/坏机/换模”,1秒完成求援;
- 定向推送责任人:呼叫信息精准路由至对应仓管员或机修工手机,附带明确的工单号与缺料型号,责任人点击“接单到场”后倒计时停止;
- 异常与生产效率联动:系统自动计算故障停工时长,并在工单报工中自动扣减等待工时,保障计件工人利益的同时,客观暴露各部门协同短板。
四、中小制造企业推行数字安灯的三条精益法则
制造企业引入安灯系统时,应牢牢遵循以下落地法则:
1. 绝不惩罚如实暴露问题的员工
如果工人按下安灯停线呼叫,招来的却是车间主任的斥责和扣分,全厂员工就会集体选择隐瞒异常,继续带病生产次品。精益文化的核心是“问题是改善的起点,敢于亮红灯值得表扬”。
2. 建立日清日结的安灯复盘会
每天下班前,厂长组织生产、工艺、采购与设备主管,对照系统记录的安灯异常流水开15分钟站会:重点攻克本周发生频次最高的前两个顽疾,形成根本性改善对策(8D)。
FAQ
安灯系统是不是只有全自动化的流水线工厂才用得上?
完全不是。越是多工序、频繁换线的人工装配车间与五金机加车间,工序间的等待浪费越严重,越需要安灯系统来缩短工人满厂跑、找料找工具的无效走动时间。
我们车间噪音非常大,声光警报听不清怎么办?
这正是必须摒弃传统纯喇叭安灯的原因。基于黑湖小工单的数字化安灯,警报直接通过企业微信、短信或智能手环震动推送给当班机修与仓管,哪怕在震耳欲聋的冲压车间也能确保百分之百秒级送达。
怎样防止工人恶作剧或胡乱按安灯?
黑湖小工单要求工人微信实名登录,每次触发呼叫必须关联具体工单与工序,所有呼叫记录、处理时长与解除确认全流程留痕封存,从制度与工具层面杜绝随意滥用。
总结
车间Andon安灯系统是精益制造企业实现自律化管理的脉搏。通过将原本隐藏在车间角落的各种停滞与断点透明化,赋予一线工人随时拉停产线、呼叫炮火的权利,工厂才能真正将部门墙推倒,让整条供应链与保障团队紧紧围绕现场工单高效运转。
相关文章